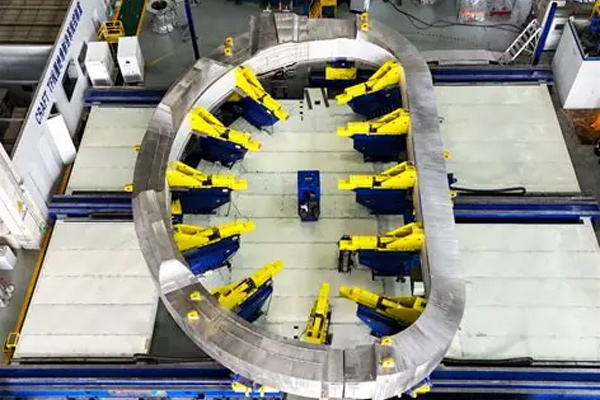
Abrasivo in allumina fusa bianca a maglia #24 per sabbiatura di magneti TF
I substrati primari dei magneti superconduttori TF sono costituiti da acciaio inossidabile austenitico 316LN/304L, conduttori in lega di rame e matrici isolanti. Gli obiettivi della sabbiatura sono la rimozione di scaglie e residui di olio/grasso superficiali, il raggiungimento di una rugosità superficiale controllata e il miglioramento della forza di adesione degli strati isolanti in resina epossidica o poliimmide. I vincoli critici includono il rigoroso divieto di impurità ferromagnetiche, i requisiti per una contaminazione residua minima, profili superficiali controllati e l’evitare l’introduzione di ioni metallici migranti. L’allumina fusa bianca contiene ≥99,2% di Al₂O₃ ed è praticamente priva di ferro libero e magnetismo. Al contrario, l’allumina fusa marrone contiene impurità di ferro (Fe) e titanio (Ti); alle temperature criogeniche e ai forti campi magnetici caratteristici delle bobine superconduttrici, queste impurità possono indurre correnti parassite, rumore magnetico e riscaldamento localizzato, riducendo così la corrente critica. Di conseguenza, la sabbiatura magnetica TF con rete di allumina fusa bianca ad alta purezza n. 24 è la scelta obbligatoria, mentre l’allumina fusa marrone, la graniglia d’acciaio e la graniglia di ferro non sono adatte. I motivi specifici sono illustrati di seguito:
-
Meccanismo del materiale: l’allumina fusa bianca è priva di impurità ferromagnetiche e soddisfa i severi requisiti di pulizia per i magneti superconduttori che operano in ambienti criogenici ad alto campo magnetico con esigenze di incollaggio dell’isolamento. L’allumina fusa marrone e la graniglia d’acciaio contengono impurità di ferro, che comportano il rischio di spegnimento del magnetismo.
-
Meccanismo di regolazione della granulometria: la grana F24 raggiunge l’equilibrio ottimale tra profondità del pattern di ancoraggio, efficienza di rimozione della scaglia e danni al substrato; le grane più fini (F46/F60) sono adatte solo per una leggera sgrossatura dopo lavorazioni di precisione e non possono rimuovere efficacemente la scaglia laminata spessa.
-
Casi di studio ingegneristici: Per i prototipi di bobine TF in progetti come ITER, JT-60SA e CFETR, l’allumina fusa bianca a maglia F24 si dimostra costantemente adatta al pretrattamento dei conduttori laminati a caldo. L’allumina fusa bianca a maglia 46, invece, viene utilizzata per i conduttori lavorati con precisione. Entrambi i processi sono impiegati in parallelo in progetti di ingegneria della fusione sia nazionali che internazionali.
-
Parametri di rischio: A causa delle grandi dimensioni delle particelle di F24, la pressione di sabbiatura e la pulizia post-sabbiatura devono essere rigorosamente controllate per evitare l’incastonamento delle particelle e i microdanni al substrato.
Per quanto riguarda gli aspetti più approfonditi della granulometria e della selezione degli abrasivi:
Innanzitutto, perché scegliere l’allumina fusa bianca a 24 mesh?
L’allumina fusa bianca a 24 mesh presenta una granulometria nominale di circa 600-850 μm. Le sue particelle grandi e dai bordi affilati forniscono un’elevata energia d’impatto per colpo, rendendola adatta per irruvidire spessi strati di ossido, scaglie di laminazione pesanti e materiali di base conduttivi di grandi dimensioni; può raggiungere un profilo di ancoraggio profondo (Rz 60-100 μm) in un’unica passata. I sistemi di incollaggio dell’isolamento richiedono una profondità del profilo di ancoraggio significativa e i profili profondi migliorano notevolmente la resistenza meccanica dell’interblocco all’interfaccia con la resina epossidica.
-
Granuli più fini (F46/F60) producono profili poco profondi (Rz 20–45 μm), con conseguente insufficiente resistenza di adesione; in condizioni di elevata corrente e cicli termici a bassa temperatura, lo strato isolante è soggetto a delaminazione o distacco. Il processo standard per i conduttori TF presso l’Istituto di Fisica del Plasma statunitense utilizza F46, un’opzione di rugosità media destinata a conduttori con strati di ossido più sottili, che rappresenta un percorso di processo distinto dal metodo F24.
-
Le grane abrasive di granulometria superiore a F24 (ad esempio, F12/F16) generano un’energia d’impatto eccessiva, causando deformazione plastica, microfratture superficiali e concentrazioni di stress nel materiale di base. Durante i cicli a bassa temperatura a 4,2 K, la propagazione delle microfratture può portare alla rottura per fatica del conduttore. Inoltre, la grana grossa è altamente soggetta all’incorporazione di particelle difficili da rimuovere; le particelle incorporate possono agire come fonti di difetti se esposte a campi magnetici.
-
WFA F24 rappresenta il punto di equilibrio ottimale per la rugosità superficiale: offre una profondità del profilo di ancoraggio sufficiente, una deformazione plastica controllabile e una buona pulibilità. Di conseguenza, l’allumina fusa bianca F24 è adatta al pretrattamento di conduttori con spessi strati di ossido, come richiesto dalle specifiche di produzione per le bobine TF utilizzate nei dispositivi di fusione internazionali.
In secondo luogo, perché non vengono selezionati altri abrasivi per sabbiatura?
-
Allumina fusa marrone (BFA): costo contenuto, ma contiene Fe e Ti; le impurità ferromagnetiche residue causano un riscaldamento localizzato in campi magnetici intensi, potenzialmente innescando un quench, il che la rende inadatta per i magneti superconduttori TF.
-
Carburo di silicio (SiC): elevata durezza e forte capacità di taglio, ma le particelle sono estremamente fragili; in caso di frattura, la polvere ultrafine si incastra facilmente nel substrato ed è molto difficile da rimuovere; presenta un rischio di conduttività elettrica, quindi non può essere utilizzato nei sistemi di isolamento.
-
Graniglia d’acciaio / Pallini di ferro: Ferromagnetici; da escludere immediatamente.
-
Perline di vetro: forma sferica; adatte solo per la finitura superficiale, ma incapaci di creare un profilo di ancoraggio sufficiente; comportano una scarsa forza di adesione dell’isolante; utilizzate solo per la lucidatura, non per la rugosità superficiale prima dell’incollaggio.